


Czy stal narzędziowa SKD6 jest łatwa w obróbce?
Jako dostawca stali narzędziowej SKD6 otrzymałem liczne zapytania dotyczące jej obrabialności. W tym poście na blogu zagłębię się w czynniki wpływające na skrawalność stali narzędziowej SKD6 i podzielę się spostrzeżeniami opartymi na moim doświadczeniu w branży.
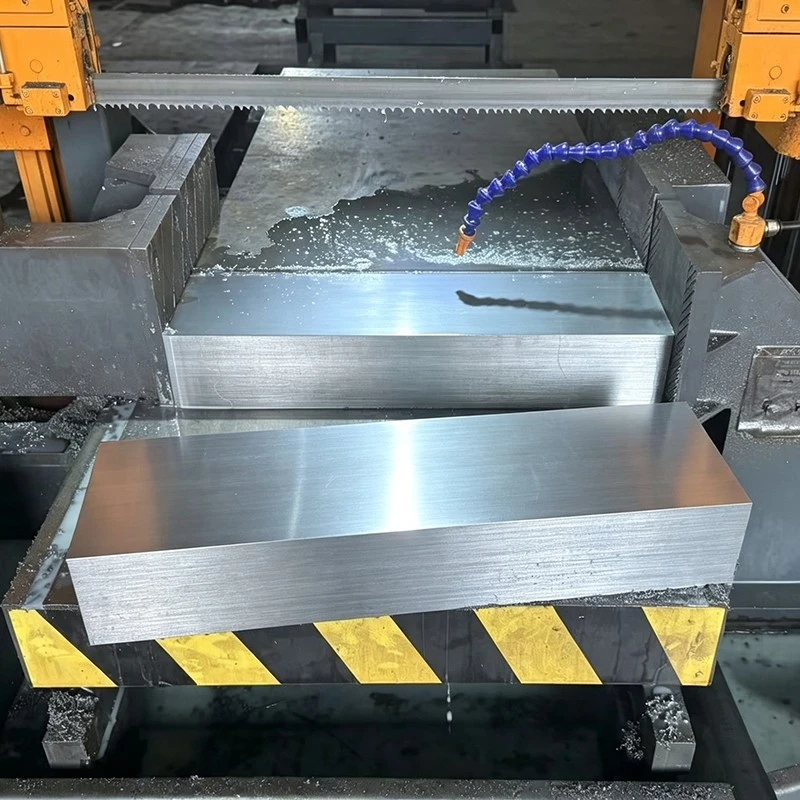

Zrozumienie stali narzędziowej SKD6
Stal narzędziowa SKD6 jest rodzajemStal do pracy na gorącoznany ze swojej doskonałej twardości na gorąco, odporności na zużycie i wytrzymałości. Te właściwości sprawiają, że nadaje się do różnych zastosowań, w tym do matryc do kucia na gorąco, matryc do wytłaczania i narzędzi do tłoczenia na gorąco. Jednakże te same cechy mogą również stwarzać wyzwania w zakresie obróbki skrawaniem.
Czynniki wpływające na skrawalność stali narzędziowej SKD6
1. Twardość
Jednym z głównych czynników wpływających na skrawalność stali narzędziowej SKD6 jest jej twardość. Stal narzędziowa SKD6 ma zazwyczaj wysoki poziom twardości, co może prowadzić do zwiększonego zużycia narzędzia i niższych prędkości skrawania podczas obróbki. Twardość stali zależy od jej składu chemicznego i procesu obróbki cieplnej, któremu podlega. Wyższa zawartość węgla i stopów zazwyczaj skutkuje większą twardością, co z kolei sprawia, że stal jest trudniejsza w obróbce.
2. Zawartość węglika
Stal narzędziowa SKD6 zawiera znaczną ilość węglików, które są twardymi i odpornymi na zużycie cząstkami. Chociaż węgliki te przyczyniają się do doskonałej wydajności stali w zastosowaniach wysokotemperaturowych, mogą również powodować problemy podczas obróbki. Węgliki mogą mieć działanie ścierne i powodować nadmierne zużycie narzędzi, szczególnie w przypadku stosowania konwencjonalnych narzędzi skrawających. Dodatkowo obecność węglików może prowadzić do łamania wiórów i złego wykończenia powierzchni.
3. Wytwarzanie ciepła
Podczas obróbki ciepło powstaje w wyniku tarcia pomiędzy narzędziem skrawającym a przedmiotem obrabianym. Wysoka twardość i przewodność cieplna stali narzędziowej SKD6 może powodować szybkie nagrzewanie się, co prowadzi do przegrzania narzędzia i przedwczesnego zużycia. Może to skutkować zmniejszeniem trwałości narzędzia i zwiększeniem kosztów produkcji. Aby złagodzić skutki wytwarzania ciepła, istotne jest stosowanie odpowiednich płynów obróbkowych i parametrów obróbki.
4. Parametry obróbki
Wybór parametrów obróbki, takich jak prędkość skrawania, posuw i głębokość skrawania, może mieć znaczący wpływ na skrawalność stali narzędziowej SKD6. Należy starannie dobrać optymalne parametry obróbki, aby zrównoważyć potrzebę produktywności z wymogiem minimalizacji zużycia narzędzi i zapewnienia dobrego wykończenia powierzchni. Na przykład zastosowanie niższej prędkości skrawania i wyższego posuwu może pomóc zmniejszyć wytwarzanie ciepła i zużycie narzędzia.
Strategie obróbki stali narzędziowej SKD6
1. Stosowanie odpowiednich narzędzi skrawających
Wybór odpowiednich narzędzi skrawających ma kluczowe znaczenie przy obróbce stali narzędziowej SKD6. Często preferowane są narzędzia skrawające z węglików spiekanych ze względu na ich wysoką twardość i odporność na zużycie. Narzędzia z węglika powlekanego, takie jak te z powłoką z azotku tytanu (TiN) lub azotku tytanu i glinu (TiAlN), mogą zapewnić jeszcze lepszą wydajność poprzez zmniejszenie tarcia i wytwarzania ciepła. Dodatkowo stosowanie narzędzi o ostrej krawędzi skrawającej i odpowiedniej geometrii może pomóc w poprawie kontroli wiórów i zmniejszeniu zużycia narzędzia.
2. Właściwa obróbka cieplna
Obróbka cieplna może znacząco wpłynąć na skrawalność stali narzędziowej SKD6. Wyżarzanie stali przed obróbką może zmniejszyć jej twardość i poprawić skrawalność. Wyżarzanie polega na podgrzaniu stali do określonej temperatury, a następnie powolnym jej chłodzeniu w celu złagodzenia naprężeń wewnętrznych i udoskonalenia struktury ziaren. Po obróbce stal można hartować i odpuszczać w celu uzyskania pożądanych właściwości mechanicznych.
3. Zastosowanie płynów obróbkowych
Płyny obróbkowe odgrywają kluczową rolę w obróbce stali narzędziowej SKD6. Pomagają zmniejszyć wytwarzanie ciepła, smarują narzędzie tnące i spłukują wióry. Do obróbki stali narzędziowej SKD6 powszechnie stosuje się rozpuszczalne w wodzie płyny obróbkowe. Płyny te mogą skutecznie chłodzić strefę skrawania i zapobiegać tworzeniu się narostu na krawędzi, co może powodować złe wykończenie powierzchni i uszkodzenie narzędzia.
4. Optymalizacja parametrów obróbki
Optymalizacja parametrów obróbki jest niezbędna do osiągnięcia wydajnej i wysokiej jakości obróbki stali narzędziowej SKD6. Może to wymagać prób i błędów w celu znalezienia najlepszej kombinacji prędkości skrawania, szybkości posuwu i głębokości skrawania. Ogólnie rzecz biorąc, zaleca się rozpoczęcie od konserwatywnych parametrów i stopniowe ich zwiększanie, o ile zużycie narzędzia i wykończenie powierzchni pozostają akceptowalne.
Porównanie z innymi stalami narzędziowymi
Aby lepiej zrozumieć skrawalność stali narzędziowej SKD6, warto porównać ją z innymi podobnymi stalami narzędziowymi.
Stal narzędziowa SKD61:Stal narzędziowa SKD61to kolejna popularna stal narzędziowa do pracy na gorąco. W porównaniu do SKD6, SKD61 ma stosunkowo lepszą skrawalność. Dzieje się tak dlatego, że jego skład chemiczny i obróbka cieplna powodują niższą zawartość węglika i bardziej jednolitą mikrostrukturę, co zmniejsza zużycie narzędzia podczas obróbki.
Stal narzędziowa SKD5:Stal narzędziowa SKD5jest również stalą narzędziową do pracy na gorąco. SKD5 ma zazwyczaj inny skład stopu i właściwości mechaniczne w porównaniu do SKD6. Pod względem obrabialności SKD5 może mieć swoje zalety i wyzwania. Jednak ogólnie rzecz biorąc, wysoka twardość i zawartość węglika SKD6 sprawiają, że jest on stosunkowo trudniejszy w obróbce w porównaniu z niektórymi zastosowaniami SKD5.
1.2888 Stal narzędziowa:1.2888 Stal narzędziowama swoje unikalne cechy. Może oferować lepszą skrawalność w pewnych aspektach, takich jak mniejsze zużycie narzędzia w niektórych operacjach obróbki, ponieważ jego właściwości chemiczne i fizyczne różnią się od SKD6. Jednakże konkretne porównanie obrabialności zależy od dokładnych wymagań i warunków obróbki.
Wniosek
Podsumowując, stal narzędziowa SKD6 nie jest uważana za stal łatwą w obróbce ze względu na jej wysoką twardość, zawartość węglika i wytwarzanie ciepła podczas obróbki. Jednakże przy zastosowaniu odpowiednich narzędzi skrawających, odpowiedniej obróbce cieplnej, zastosowaniu chłodziw i optymalizacji parametrów obróbki możliwe jest uzyskanie wydajnej i wysokiej jakości obróbki.
Jeśli rozważasz zastosowanie stali narzędziowej SKD6 w swoich zastosowaniach i masz pytania dotyczące jej obrabialności lub innych aspektów, jesteśmy tutaj, aby Ci pomóc. Możemy zapewnić Państwu niezbędne wsparcie techniczne i wysokiej jakości produkty ze stali narzędziowej SKD6. Skontaktuj się z nami, aby uzyskać więcej informacji i omówić swoje potrzeby w zakresie zakupów.
Referencje
- „Podręcznik dotyczący stali narzędziowej” wydany przez ASM International
- „Obróbka metali: wprowadzenie do NAUKI i INŻYNIERII skrawania” Paula K. Wrighta


